 咨询电话:17749553660
— β晶型PPH科普中心 —
NEWS CENTRES 全国免费客服电话
17749553660
邮箱:164981190@qq.com
手机:17749553660
电话:17749553660
地址:江苏南京东坝新材料产业园
β晶型PPH阀门科普
发布时间:2026-10-17 人气:
在新能源锂电电解液输送、氯碱化工强腐蚀介质管网、精细化工危化品输送等极端工业场景中,传统法兰连接塑料球阀一直是管网系统的核心泄漏高发点:法兰垫片长期受强腐蚀介质侵蚀、温度交变影响,极易出现老化失效渗漏,螺栓在强腐蚀环境下锈死无法维护,是长期困扰行业的安全痛点。作为国内β晶型PPH管道系统全链条解决方案的标杆企业,江苏润和依托十余年强腐蚀阀门研发经验,开发出全系列β晶型PPH对焊球阀,通过全热熔对焊的一体化连接结构,从根源上消灭了法兰连接的所有泄漏隐患,成为强腐蚀高危管网中实现长期零泄漏截断的核心装备。
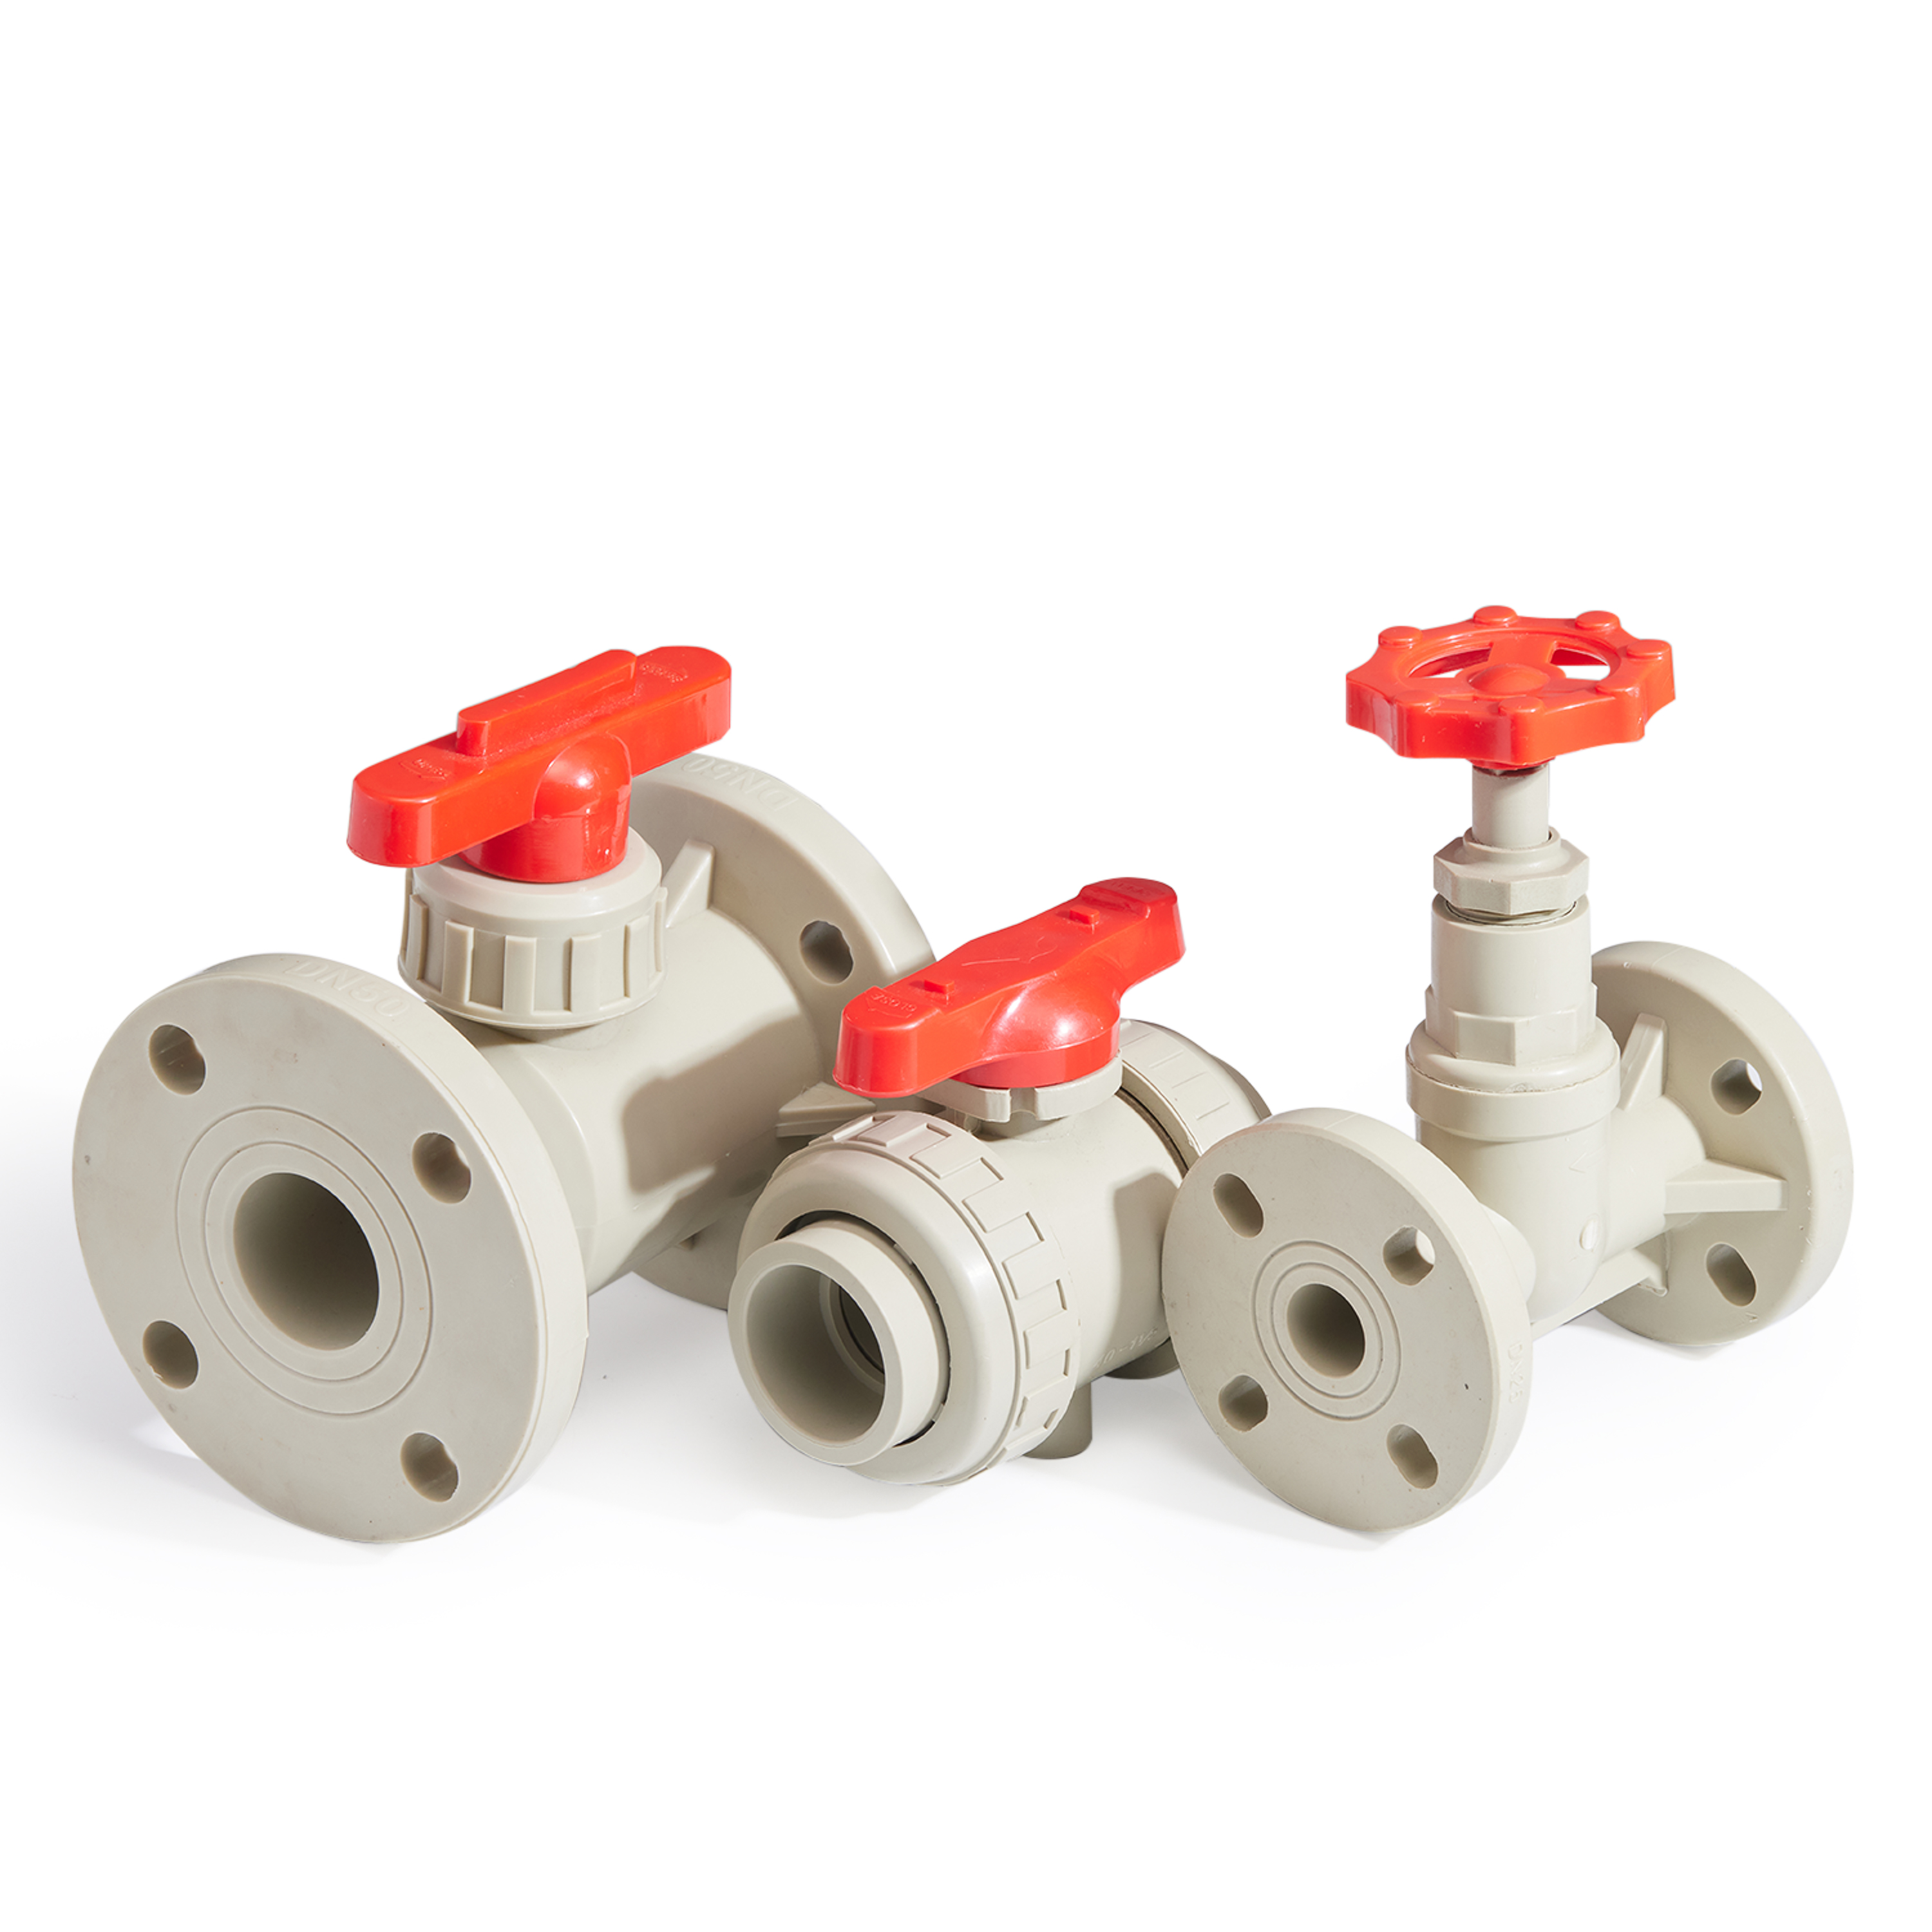
江苏润和β晶型PPH对焊球阀的核心设计逻辑,就是彻底摒弃传统球阀的法兰连接结构,阀体两端直接按照ASME B16.25标准加工标准热熔对焊坡口,通过热熔对焊工艺和同品牌β晶型PPH管材实现分子级熔合,整个连接位置没有任何法兰、垫片、螺栓等异质部件,完全形成一体化的均质结构,从根源上消灭了法兰垫片老化、螺栓松动引发的泄漏风险。
球阀的整个阀体采用江苏润和专属β晶型PPH粒料通过模压一体成型工艺制造,阀体内部的β晶相含量稳定达到90%以上,抗冲击强度≥20kJ/m²,远超普通PPH阀门的性能水平。球体采用全通径实心β晶型PPH精密注塑成型,表面经过镜面抛光处理,表面粗糙度Ra≤0.4μm,开关操作力矩比普通球阀降低40%,长期启闭不会出现卡涩的问题。
不同于行业普通对焊球阀的简易密封结构,江苏润和独家采用三重密封设计:第一层主密封采用PTFE+EPDM复合密封圈搭配碟形弹簧结构,密封面贴合精度达到0.01mm,哪怕介质中含有微小固体颗粒,也可以实现完全密封,泄漏等级达到ANSI Class VI级,泄漏率≤1×10⁻⁷Pa·m³/s,真正实现零外漏;第二层辅助密封采用弹性补偿环,自动补偿长期磨损与温度交变产生的间隙,完全不需要人工定期调整密封预紧力,长期运行免维护;第三层应急密封采用机械式备用密封结构,一旦主密封出现意外失效,备用密封可以快速自动启用,保障系统连续运行不出现泄漏。
球阀还配套下装式防脱阀杆结构,完全避免阀杆在系统压力作用下喷出的安全风险,同时内置自动泄压结构,当阀门中腔出现异常超压时,阀座会自动脱离球体泄压,压力恢复后自动复位,全方位保障阀门的运行安全。针对有防爆需求的高危场景,还可以选配抗静电阻燃改性版本,球体、阀杆、阀体之间通过防静电弹簧形成连续导电通路,快速导出开关操作产生的静电,完全满足可燃流体输送的防爆要求。
江苏润和β晶型PPH对焊球阀的各项性能指标,全面远超行业普通PPH阀门的常规水平,彻底打破了传统塑料阀门的性能天花板。
压力等级覆盖PN10、PN16、PN25三个全系列,其中PN25的最高耐压等级,远超行业普通PPH球阀最高PN16的常规水平,完全可以满足高压强腐蚀管网的使用需求。长期工作温度覆盖-20℃~105℃,短时耐温极限可达120℃,比普通PPH阀门的长期使用温度高出10℃,完全适配高温强腐蚀介质的输送工况。
实测抗冲击强度达到20kJ/m²以上,比普通PPH阀门提升80%,断裂伸长率达到300%,哪怕在-20℃的低温环境下,阀门遭遇意外外力撞击也不会出现脆裂破损的问题。720小时强腐蚀介质浸泡试验显示,在85℃的98%浓硫酸中连续浸泡后,材料的腐蚀率≤0.01mm/年,耐腐性能远超普通PPH阀门。
全系列球阀从DN15一直覆盖到DN800的超大通径,是目前国内少数可以实现DN800大口径β晶型PPH对焊球阀量产的厂家,完全满足大口径强腐蚀主管网的截断需求。产品经过10万次启闭疲劳测试后,依然保持零泄漏,是普通行业产品疲劳寿命的2倍以上,长期运行可靠性大幅提升。
江苏润和为β晶型PPH对焊球阀配套了专属的标准化热熔对焊工艺,确保阀门和管道的连接位置,熔接后的焊缝性能完全和管材本体一致,不会出现焊缝成为系统薄弱点的问题。
完整的标准化对焊工艺分为四步:第一步备管,将管材端面进行垂直切割,按照ASME B16.25标准加工出1°~7°的坡口,保证根部间隙控制在8~35mm区间;第二步清洁,用丙酮+无尘布彻底清洁坡口表面与加热板表面,自然晾干至少3分钟,避免油污杂质影响熔接质量;第三步熔接,将加热板温度精准控制在260±5℃,管材与阀体两端同时无旋转插入加热板,直到端面翻边高度达到1mm时快速撤离加热板,立刻无旋转直线对接,保持0.18~0.22MPa的对接压力维持10~15秒;第四步冷却,将焊接完成的接头用夹具完全固定,自然冷却时间严格执行“1分钟/每毫米公称直径”的标准,比如DN200规格的接头冷却时间不低于200分钟,严禁风扇直吹或者外力移动接头,避免焊缝内部产生隐性裂纹。
焊接操作前必须将球阀100%全开,完全避免焊渣飞溅进入阀腔损伤球面与密封件,DN300以上的大口径阀门焊接时,建议采用氩弧焊对焊缝外部进行辅助打底,进一步提升焊缝的结构强度。整套工艺经过上百个项目的验证,焊接完成后的焊缝强度可以达到母材的98%以上,1.5倍公称压力下保压30分钟,压降≤0.02MPa,完全没有任何渗漏风险。
依托全系列的性能优势与标准化施工工艺,江苏润和β晶型PPH对焊球阀已经在国内数百个强腐蚀高危项目中落地应用,彻底解决了传统法兰连接阀门长期泄漏的行业痛点,为强腐蚀工业管网构建起高可靠的零泄漏截断防线。
上一篇:PPH篮式过滤器结构详解
下一篇:没有了
相关推荐
服务热线